





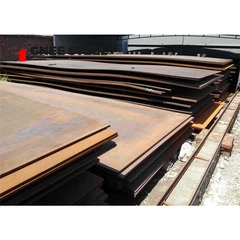




Den foreliggende oppfinnelsen tilhører feltet stålproduksjonsteknologi, spesielt knyttet til et lav-legert høy- strukturelt stål Q460D med en tykkelse som ikke overstiger 50 mm, samt produksjonsprosessen.
Bakgrunnsteknologi
Q460D lav-legert høy-fast konstruksjonsstål er utviklet på grunnlag av konvensjonelt lav-legert stål. For å sikre de mekaniske egenskapene til platen, tilsettes mikrolegeringselementer som Nb, V og Ti for å foredle korn og forbedre seigheten. I mellomtiden holdes karbonekvivalenten lav for å opprettholde utmerket sveisbarhet.
Dette materialet er mye brukt i tunge konstruksjonskonstruksjoner, gruvemaskiner og ingeniørapplikasjoner der høy styrke, redusert vekt og stor -bærekapasitet er nødvendig.
De siste årene har etterspørselen etter høy-stål økt betydelig. Omfattende innenlandsk forskning har blitt utført, og oppnålav pris med høy kvalitethar blitt kjernen i markedets konkurranseevne. En nøkkelutfordring er å sikre mikrolegeringseffektivitet samtidig som påfølgende varme-behandlingsprosesser elimineres for å redusere produksjonskostnadene.
For å redusere produksjonskostnadene samtidig som de opprettholder de nødvendige mekaniske egenskapene, har selskaper brukt betydelige ressurser på å studere TMCP-teknologi og lykkes med å produsere lav-legert høy-fast konstruksjonsstål uten konvensjonell varmebehandling. Hver valset plate gjennomgår prøvetaking og mekanisk testing, med kontinuerlig optimalisering av sammensetningsdesign, smelting, valseparametere, mikrostruktur og ytelsesanalyse.
Denne integrerte prosessen sikrer nødvendig ytelse samtidig som den reduserer kostnadene og gir betydelige økonomiske fordeler.
Sammendrag av oppfinnelsen
Hensikten med denne oppfinnelsen er å tilveiebringe et Q460D lav-legert høy-konstruksjonsstål (mindre enn eller lik 50 mm) og dets produksjonsmetode, som sikrer mekanisk ytelse, reduserer kostnader, opprettholder defekt-deteksjonskvalitet og gir betydelige økonomiske fordeler.
Kjemisk sammensetning (vekt%)
C: 0.14–0.17
Si: 0,25–0,40
Mn: 1,45–1,55
P: Mindre enn eller lik 0,018
S: Mindre enn eller lik 0,005
Mikrolegering (V + Nb + Ti): Mindre enn eller lik 0,20
Als: Mindre enn eller lik 0,035
Balanse: Fe og sporstoffer
Karbonekvivalent (Ceq)
Ceq=C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15 Mindre enn eller lik 0,42
Rollen til legeringselementer - omskrevet versjon
C (karbon):Primært styrkende element; øker styrken, men påvirker seighet og sveisbarhet negativt. Derfor minimeres karboninnholdet samtidig som nødvendig styrke oppnås.
Si (silisium):Solid-løsningsforsterkende element som forbedrer platestyrken.
Mn (mangan):Forbedrer både styrke og seighet gjennom solid-løsningsforsterkning.
V, Nb, Ti:Form fine karbider eller karbonitrider, fremmer kornforfining og nedbørstyrking, noe som øker seigheten betydelig.
Al (aluminium):Gir kornforfining og hjelper til med deoksidering.
Produksjonsmetode
A. KR Hot Metal Pretreatment
Smeltet jern må gjennomgå avsvovling for å sikre S Mindre enn eller lik 0,005 %, med temperatur større enn eller lik 1280 grader.
B. Konverter Stålproduksjon
Smeltet jern som kommer inn i ovnen: Si Mindre enn eller lik 0,60 %, temperatur Større enn eller lik 1270 grader.
Bruk skrapstål av høy-kvalitet; opprettholde lansehøyden på 1,0–1,6 m.
Følg strenge tidsplaner for å legge til-kalk for å holde den endelige slaggbasisiteten mellom 3,2–3,5.
Endepunktskontroll: C Større enn eller lik 0,06 %, P Mindre enn eller lik 0,015 %.
Utfør pre-deoksidasjon med Si-Al-Ba-Ca under tapping.
Bruk flytende plugg tidlig og slagg-stopp kjeglen senere for å minimere slaggoverføring-.
Tilsett aluminium etter argonrøring; Als holdt på 0,040–0,060 %.
Tving argon omrøring i 3 minutter; tappetemperatur Større enn eller lik 1580 grader.
C. LF Raffinering
Bruk slagg med høy-alkalinitet; opprettholde hvit-slaggperiode Større enn eller lik 10 minutter.
Reduksjonsmidler: CaC₂, aluminiumsgranulat, ferrosilisiumpulver, aluminium-jernlegering.
Myk-blåsing Større enn eller lik 20 minutter; unngå harde-blåseforhold.
Kontroller overoppheting ved 15 ± 5 grader.
D. Kontinuerlig støping
Sørg for stabil utstyrstilstand.
Tundisk overheting: 15 ± 5 grader.
Støpehastighet: 0,7 m/min.
Sekundærkjøling via 8# vannsystem.
Beskyttende avstøpning i full-lengde; sørg for at det ikke er eksponering for smeltet-stål ved traktoverflaten.
Reguler argonstrømmen med stopper-nøyaktig.
E. Oppvarming
Følg oppvarmingsplanen for gruppe III. Maks ovnstemperatur: 1240 grader.
F. Rolling (TMCP)
Krav: høy temperatur, lav rullehastighet, stor reduksjon.
Start å rulle: 1050–1150 grader .
For tykke plater (80–100 mm), rullehastighet Mindre enn eller lik 1,5 m/s.
Slutttemperatur (trinn 1): 950–1000 grader .
Trinn 2 ruller starter<920 °C; short-stroke rolling ensures plate shape.
Slutttemperatur Mindre enn eller lik 860 grad .
G. Kontrollert kjøling
Enter-water temperature >760 grader.
Ettervarmetemperatur 550–600 grader .
Kjølehastighet: 10–15 grader /s.
Varm retting etterpå.
H. Sakte kjøling
Gravtemperatur Større enn eller lik 300 grader.
Langsom-avkjølingsvarighet Større enn eller lik 24 timer.
Mekaniske egenskaper
Flytegrense: 470–490 MPa
Strekkfasthet: 570–700 MPa
Forlengelse: 17–26 %
0 grader Charpy V-påvirkning: 140–160 J
Alle ytelsesindikatorer oppfyller eller overgår Q460D-standardene.
Kvalitetsinspeksjon
Overflatekvalitet: GB/T 709–2008
NDT (UT): GB/T 2970–2004 Nivå III
Alle testede plater oppnådde 100 % A-overflatekvalitet og A-ultralydinspeksjon (75 % nivå I, 25 % nivå III)
